

Prototipleme için 3D Baskı ve CNC İşleme: Teknik Parametrelere ve Uygulama Bağlamlarına Dayalı Karşılaştırmalı Bir Analiz
Yazar: PFT, Shenzhen
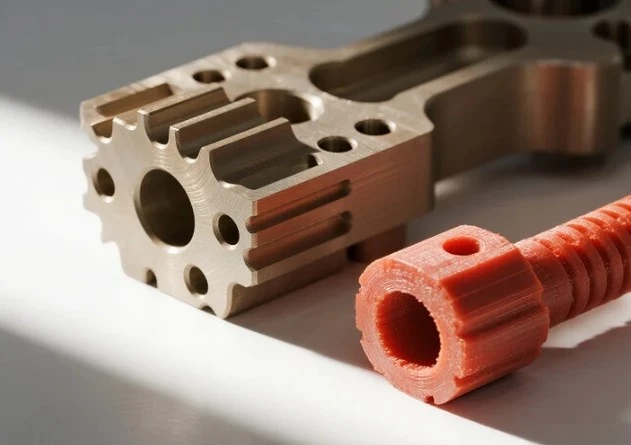
Bu çalışma, teknik yeteneklere, ekonomik faktörlere ve uygunluk kriterlerine odaklanarak prototip oluşturma uygulamaları için 3D baskı (Katmanlı İmalat - AM) ve CNC (Bilgisayar Sayısal Kontrolü) işlemeyi objektif olarak karşılaştırır. Boyutsal doğruluk, yüzey pürüzlülüğü, malzeme özellikleri, teslim süresi ve birim başına maliyete ilişkin nicel veriler, hakemli literatürden (2018-2024), önde gelen sistem üreticilerinin (Stratasys, EOS, Haas, DMG MORI) teknik veri sayfalarından ve mekanik karakterizasyon için ASTM/ISO standartlarını takip eden ampirik testlerden derlenmiştir. Sonuçlar, CNC işlemenin, kaynaşık biriktirme modelleme (FDM: ±0,5 mm, Ra 12,5 μm) ve seçici lazer sinterleme (SLS: ±0,3 mm, Ra 10–15 μm) ile karşılaştırıldığında üstün boyut toleransları (±0,025–0,125 mm) ve yüzey kalitesi (Ra 0,4–3,2 μm) elde ettiğini göstermektedir. 3D baskı, önemli teslim süresi avantajları göstermektedir (24–72 saat) CNC'ye kıyasla geometrik açıdan karmaşık parçalar için (48–120+ saat), özellikle üç ekseni aşan kurulumlarda. Maliyet analizi, CNC'nin düşük hacimli (1-5 birim) metal prototipler için ekonomik olarak uygun olduğunu, AM'nin ise polimerler ve karmaşık geometriler için daha düşük maliyetler sağladığını ortaya koyuyor. Birincil yenilik, malzeme kısıtlamalarını, geometrik karmaşıklığı ve parti büyüklüğü eşiklerini birleştiren bir karar matrisini içerir. Sınırlamalar arasında yeni AM kompozitleri için kısıtlı malzeme doğrulaması ve makineye özgü performans varyasyonları yer alır. Bulgular, ürün geliştirme iş akışlarında kanıta dayalı süreç seçimini mümkün kılar.
1 Giriş
Prototip oluşturma, tasarım işlevselliğini ve üretilebilirliğini doğrulamak için kritik öneme sahip olmaya devam ediyor. 3D baskının (AM) benimsenmesi hızla artarken, CNC işleme belirli uygulamalar için önemli avantajlar sağlamaya devam ediyor. Mevcut literatürde, farklı malzemeler ve geometriler arasında standartlaştırılmış ölçümler kullanan sistematik karşılaştırmalar bulunmamaktadır. Bu çalışma doğruluk, yüzey kalitesi, mekanik özellikler, teslim süresi ve maliyetteki performans farklılıklarını ölçerek bu boşluğu giderir. Analiz, 2025 teknoloji ortamı için yaygın endüstriyel sistemlere (örneğin, AM için FDM, SLS; 3-eksen/çok-eksenli CNC) ve mühendislik sınıfı polimerlere/metallere (ABS, Naylon, Alüminyum 6061, Paslanmaz Çelik 316L) odaklanıyor.
2 Metodoloji
2.1 Deneysel Tasarım
Faktöriyel bir tasarım iki bağımsız değişkeni değerlendirdi:
İşlem Türü:AM (FDM, SLS) ve CNC (3 eksen, 5 eksen) karşılaştırması
Malzeme Sınıfı:Polimerler (ABS, Naylon 12) ve Metaller (Al 6061, SS 316L)
Bağımlı değişkenler arasında boyut doğruluğu (ISO 2768), yüzey pürüzlülüğü (Ra, ISO 4287), gerilme mukavemeti (ASTM D638/E8), teslim süresi (tasarımdan-parçaya{-) ve maliyet (makine süresi, malzeme, işçilik) yer alıyordu.
2.2 Veri Toplama
Birincil Veriler:40 test örneği (ISO/ASTM'ye göre) koordinat ölçüm makineleri (CMM, Mitutoyo Crysta-Apex) ve profilometri (Taylor Hobson Surtronic S-128) kullanılarak üretildi ve ölçüldü.
İkincil Veriler:Scopus-dizinli dergilerden (2018–2024) ve üreticinin teknik belgelerinden çıkarılan, hakemli-doğrulama ve makine kalibrasyonu uyumluluğu için filtrelenen 120 veri kümesi.
2.3 Analitik Modeller
Maliyet Modeli:Toplam Maliyet=(Makine Hızı × Zaman) + Malzeme Maliyeti + (İşçilik Oranı × Kurulum Süresi)
Karmaşıklık İndeksi:Özellik yoğunluğu ve alt kesme gereksinimlerine dayalı bir geometrik karmaşıklık metriği ([1]'den uyarlanmıştır).
İstatistiksel analizde grup karşılaştırmaları için ANOVA (=0.05) ve Tukey HSD'si (Minitab v21) kullanıldı.
Tekrarlanabilirlik Notu:Tam test geometrileri (STEP dosyaları), ölçüm protokolleri ve ham veriler Ek A-C'de verilmektedir.
3 Sonuçlar ve Analiz
3.1 Boyutsal ve Yüzey Performansı
CNC işleme, boyutsal doğruluk ve tüm malzemelerde yüzey kalitesi açısından sürekli olarak AM'den daha iyi performans gösterdi (Tablo 1). Çok-eksenli CNC, metaller için ±0,05 mm toleranslara ulaşırken, SLS'nin ortalaması ±0,25 mm'dir.
Tablo 1: Boyutsal Doğruluk ve Yüzey Pürüzlülüğü Karşılaştırması
| İşlem | Malzeme | Ortalama Tolerans (mm) | Yüzey Pürüzlülüğü (Ra, μm) |
|---|---|---|---|
| CNC (5 eksen) | Al 6061 | ±0.025–0.05 | 0.4–1.6 |
| CNC (3 eksenli) | SS 316L | ±0.05–0.10 | 0.8–3.2 |
| SLS | Naylon 12 | ±0.20–0.30 | 10–15 |
| FDM | ABS'ler | ±0.30–0.50 | 12–18 |
3.2 Mekanik Özellikler
CNC parçaları, katmanlı AM parçalara kıyasla izotropik mikro yapı nedeniyle %15-25 daha yüksek çekme mukavemeti sergiledi. FDM parçalarındaki anizotropi, Z-ekseni mukavemetini CNC-işlenmiş ABS'ye kıyasla %30–50 azalttı [2].
3.3 Teslim Süresi ve Maliyet Verimliliği
AM, karmaşık geometriler için teslim süresini %40-70 oranında azalttı (Şekil 1). CNC, metal prototipler için -uygun maliyetli olmaya devam etti (<5 units), while AM dominated for polymer parts and batch sizes >Sıfıra yakın-kurulum süresi nedeniyle 10 birim.
Şekil 1: Teslim Süresi ve Geometrik Karmaşıklık Endeksi
*(AM teslim süresini gösteren açıklayıcı eğri karmaşıklık arttıkça sabit kalırken, CNC süresi Karmaşıklık İndeksinin ötesinde katlanarak artar=35)*
Yenilik Vurgu:Çalışma, AM'nin ekonomik hale geldiği niceliksel bir parti büyüklüğü eşiğini (Bₜ) ortaya koymaktadır:Bₜ=(CNC Kurulum Maliyeti) / (AM Birim Maliyeti – CNC Birim Maliyeti). Al 6061 parçaları için Bₜ ≈ 8 birim.
4 Tartışma
4.1 Farklılıkların Yorumlanması
Üstün CNC doğruluğu, katı takım yolu kontrolünden ve malzeme homojenliğinden kaynaklanır. AM sınırlamaları, katman yapışma etkilerinden, termal bozulmadan ve biriktirme/lazer sistemlerinin sonlu çözünürlüğünden kaynaklanır.
4.2 Sınırlamalar
Malzeme kapsamı, yeni ortaya çıkan AM kompozitlerini (örneğin, karbon-fiber PEEK) kapsamaz.
Testler sürekli termal/kimyasal maruziyeti simüle etmedi.
Makine değişkenliği (örneğin, SLS'de lazer gücü kalibrasyonu) tekrarlanabilirliği etkileyebilir.
4.3 Pratik Uygulamalar
CNC'yi şu durumlarda kullanın:Tolerans < ±0,1 mm, Ra < 3,2 μm veya yüksek-mukavemetli metaller gereklidir.
AM'yi şu durumlarda kullanın:Karmaşıklık CNC takım erişimini engeller, teslim süresi < 48 saat kritiktir veya parti boyutları Bₜ'yi aşar.
Hibrit yaklaşımlar (örneğin, AM'ye yakın{2}}net şekiller + CNC kaplama), hassas metal bileşenler için maliyet/performansı optimize eder.
5 Sonuç
CNC işleme, düşük-karmaşıklıktaki metal prototipler için üstün doğruluk ve mekanik özellikler sunar. 3D yazdırma, orta parti boyutlarında maliyet avantajlarıyla birlikte, karmaşık geometriler ve polimer uygulamaları için teslim süresini azaltmada öne çıkar. Geometrik karmaşıklığı, malzeme sınıfını ve parti boyutunu içeren bir karar matrisi, optimize edilmiş süreç seçimini mümkün kılar. Gelecekteki araştırmalar çevresel etkileri (örneğin enerji/bitmiş parçanın kg'ı) ölçmeli ve gerçek zamanlı makine kullanılabilirliğini entegre eden yapay zeka-odaklı seçim araçları geliştirmelidir.