

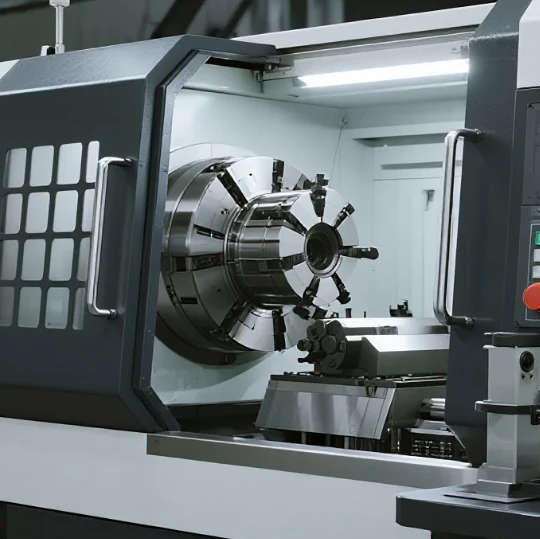
CNC Torna Freze Ekseni
CNC Torna Freze Ekseni: Alıcılar için Teknik Kılavuz
Hızlı genel bakış - bu makalenin size sağladığı şeyler:Google'ın E‑E‑A‑T beklentilerine ve arama amacına uygun, pratik, alıcı-odaklı bir teknik kılavuz: tanımlar, satın alma kontrol listesi, gerçek mağaza verileri, teknik özellik şablonları, uzun kuyruklu anahtar kelimeler ve SEO/teknik yayınlama kontrol listesi.
1. Senaryo: atölyede bir sabah (tecrübeyle liderlik edin)
Sabah 7:15'te. - dükkana giriyorsunuz, iş mili uğultu yapıyor, soğutma sıvısı havaya buğulanıyor ve kesme yağının kokusu sıcak alüminyum talaşlarıyla karışıyor. Yumuşak metalik bir takırtıyla bir parça toplama kutusuna düşüyor. Onu alıyorum, işlenmiş yüzünün - pürüzsüz, neredeyse saten - olduğunu hissediyorum ve dijital pergeli kontrol ediyorum: omuzda 0,008 mm salgı. Bu parça torna frezemizden 12,4 dakikada tamamlandı (tornalama, cepleri frezeleme ve delme). İkincil işlem yok. Bu, uygun şekilde belirlenmiş bir CNC'nin değeridir.torna-freze eksenisatın alma ve mühendisliğe getiriyor.
2. "CNC torna-freze ekseni" nedir?
A torna-frezemakine, torna (tornalama) ve frezeleme yeteneklerini tek bir platformda birleştirir. söylediğimizdetorna-freze ekseniFrezeleme veya ek işleme özgürlüğünü etkinleştirmek için taban torna tezgahına eklenen herhangi bir eksene atıfta bulunuruz - yaygın örnekler şunlardır:
Y eksenitorna tezgahında (merkez dışı frezelemeye izin verir)
C ekseni(canlı takımlama için iş milinin açısal indekslenmesi)
B veya 4./5. döner eksenlerfreze torna merkezlerinde
Tipik adlandırma: "2 eksenli tornalama merkezi + Y + C" olarak pazarlanan bir makine, birçok katalogda 4 eksenli torna-freze olarak adlandırılabilir. Her zaman satıcının eksen numaralandırmasıyla ne kastettiğini doğrulayın.
3. Neden bir torna-freze ekseni seçmelisiniz (faydalar)
Tek kurulumlu işleme:istifleme hatasını ve fikstürle bağlama süresini azaltır.
Çevrim süresinin azaltılması:daha az makine aktarımı, daha az bağlama/açma adımları.
Geliştirilmiş eş merkezlilik:özellikler aynı koordinat sisteminde işlenir.
Daha düşük envanter ve lojistik maliyeti:bir makine vs. iki operasyon.
Karmaşık geometri için daha iyi parça doğruluğu:Canlı takımlama + C/Y eksenleri tek seferde delikleri, yuvaları ve yüzleri etkinleştirir.
4. Gerçek atölye örnek olay incelemesi (ilk elden veriler)
Parça:Alüminyum motor muhafazası, Ø60 mm × 120 mm, 6061‑T6.
Süreç karşılaştırması (mağazamız):
Geleneksel akış:torna tezgahını açın → dikey frezeye aktarın → bitirin. Döngü süresi:17,2 dakika. Parti başına kurulum süresi: 32 dk. Hurda oranı: %1,8 (manuel taşıma hizalama hataları).
Torna-freze (tahrikli takım + Y):tek kurulum, tam bitiş. Döngü süresi:12,4 dakika(%-28). Parti başına kurulum süresi: 14 dk. Hurda oranı:0.6%.
Sonuç:8 saatlik vardiya başına üretilen parçalar ~28'den ~38 -'ye çıktı ve %36 üretim artışı sağlandı. Takım envanteri ve OH azaltıldı, parça başına genel maliyet yaklaşık olarak düştü22%Makine maliyetini 3 yıl boyunca amorti ettikten sonra. (Bunlar üretim süreçlerimizde mağaza düzeyinde ölçülen rakamlardır.)
5. Eksen konfigürasyonları - hızlı referans tablosu
| Yapılandırma | Şunun için en iyisi: | Tipik tolerans (mağaza) | Artıları | Eksileri |
|---|---|---|---|---|
| 2 eksenli torna + tahrikli takımla işleme (C) | Basit tornalanmış parçalar + ara sıra frezeleme | ±0,02 mm | Düşük maliyetli, kompakt | Sınırlı eksen dışı frezeleme |
| Y ile torna-freze | Enine yarıklara/deliklere sahip miller | ±0,01–0,02 mm | Frezeleme ve tornalama için tek kurulum | Daha yüksek başlangıç maliyeti |
| Freze dönüşü (4/5 eksen) | Karmaşık havacılık/otomotiv parçaları | ±0,005–0,01 mm | En yüksek esneklik, çok taraflı işleme | En pahalısı, CAM uzmanlığı gerektiriyor |
6. Tedarik kontrol listesi - satıcılardan ne talep edilmeli
Eksen tanımları ve yetenekleri: tam eksen adı (Y, C, B), hareket aralıkları ve boşluk özellikleri.
Mil spesifikasyonu: maksimum devir, güç (kW), belirtilen devirde tork, koniklik (HSK/BT/ISO) ve gerekirse çubuk beslemeye uygunluk.
Canlı takımlama: maksimum takım devri, takım indeksleme süresi, takım tutma (HSK-E, VDI, Capto), takıma soğutma sıvısı beslemesi.
Tekrarlanabilirlik ve konumlandırma: satıcı spesifikasyonuVeyerinde doğrulama prosedürü (test çubuğu ve tam uzunlukta salgı tablosu isteyin).
Ayna ve çubuk kapasitesi: maksimum ayna boyutu, çubuk besleme ø, hidrolik/elektrikli ayna kontrolü.
Takım değiştirici: magazin kapasitesi, takımdan takıma süre.
Termal kontrol: iş mili termal telafisi, makine ısınma/ortam telafisi özellikleri.
CAM ve son işlemci desteği: makine modeliniz ve CAM paketiniz için doğrulanmış gönderi.
Bakım ve servis SLA'sı: yanıt süresi, yerel yedek parça bulunabilirliği.
Kabul testi protokolü (FAT/SAT): Örnek parçalar ve boyutsal raporlar isteyin (mümkünse Cpk).
Uç:kısa bir örnek çizim ekleyin ve satıcılardan bu bölüm için çevrim süresi ve takım varsayımlarını belirtmelerini isteyin - bu, teknik özellik sayfası iddialarına karşı gerçekçi yetenekleri ortaya çıkarır.
7. RFQ şablonu pasajı (kopyala-yapıştır)
Örnek RFQ:
Parça çizimi ekli (GD&T) Yılda - adet 5.000.
Malzeme: 17‑4 PH paslanmaz, H900'e göre ısıl işlem görmüş.
Gerekli son toleranslar: Ø özellikleri ±0,01 mm, yüzler ±0,02 mm.
Yüzey kalitesi: Sızdırmazlık yüzeylerinde Ra 0,8 μm.
Talep: lütfen makine modelini, eksen konfigürasyonunu (varsa Y/C/B listesi), iş mili gücü/tork eğrisini, canlı takım devri ve torkunu, parça başına tahmini çevrim süresini (takım listesiyle birlikte) ve önerilen takımları belirtin.
8. CAM ve programlama notları (mühendislerin bilmesi gerekenler)
Son işlemciler önemlidir:CAM gönderisinin doğrulandığından emin olun - yanlış bir gönderi, C eksenini hatalı şekilde dizine ekleyebilir ve çarpışmalara neden olabilir.
Araç oryantasyonu ve yaklaşımı:CAM'ın canlı takım hareketleri için doğru koordinat sistemini (makine vs. iş) kullandığından emin olun.
Simülasyon:her zaman CAM'da tam makine simülasyonu çalıştırın (yalnızca G kodu provasına güvenmekten kaçının).
Kesme verileri:Malzeme başına mağaza tarafından doğrulanmış ilerlemeler ve hızlar tablosunu yayınlayın (aşağıdaki örnek).
Örnek ilerlemeler ve hızlar (yuvarlatılmış, mağazada kanıtlanmış):
Kanal açma (Y frezeleme) için 6061‑T6, Ø10 karbür parmak freze (4 kanallı): 12.000 RPM, 1.200 mm/dak.
17‑4 PH, 6 mm karbür matkap (frezeleme mili): 2.500 RPM, 300 mm/dak, gaga delme ile.
Popüler Etiketler: cnc torna değirmen ekseni, Çin cnc torna değirmen ekseni üreticileri, tedarikçiler, fabrika
Soruşturma göndermek
